

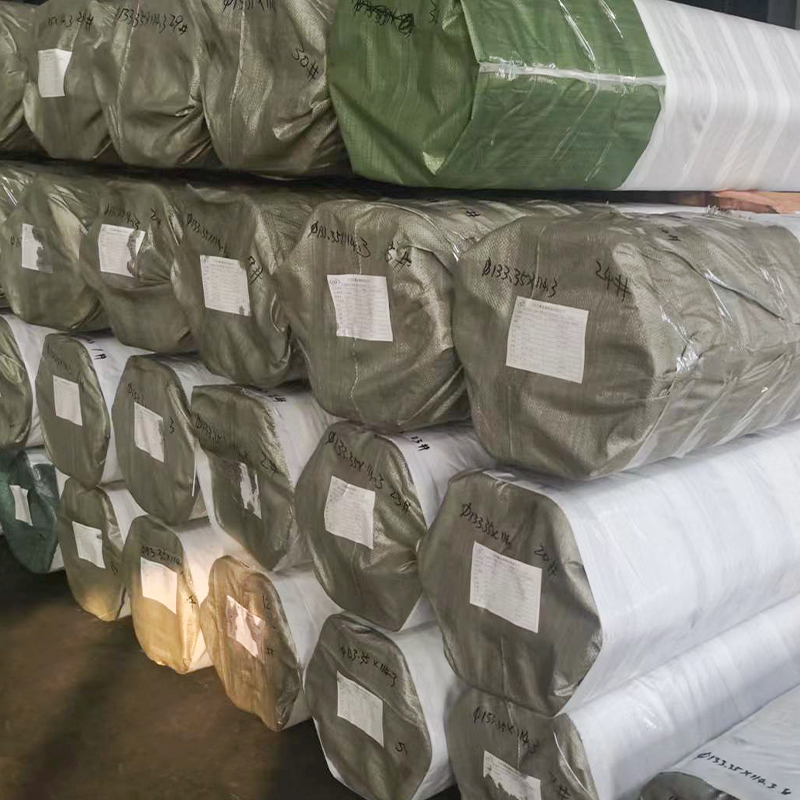
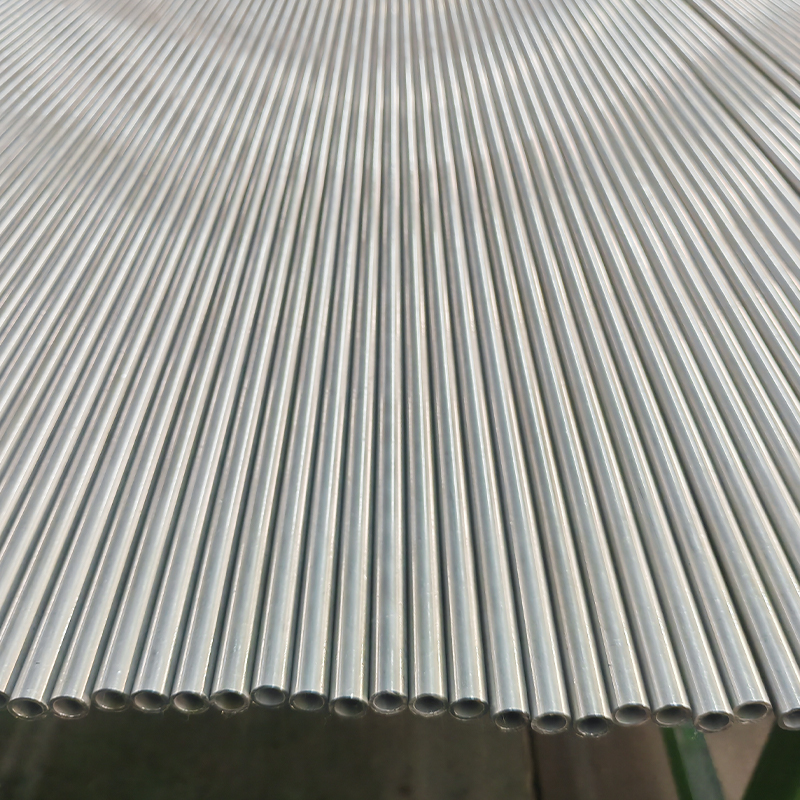
냉간 압연 용접 강철 튜브(CDW) DIN 2393 ASTM A513 등급 ST37-2 ST52.3
냉간 인발 용접 강철 튜브(CDW) – DIN 2393 | ASTM A513(ST37-2, ST52-3) 유압, 자동차 및 산업 응용...
이음매 없는 유압 실린더 튜브와 용접된 유압 실린더 튜브 사이의 성능 격차는 공장에서 시작됩니다. 이음매 없는 튜빙은 단단한 원형 빌렛에 구멍을 뚫고 가열하고 회전 구멍을 뚫은 다음 맨드릴 위에서 늘립니다. 중공 쉘은 최종 치수로 냉간 압연 또는 냉간 필거됩니다. 세로 조인트가 없습니다.
용접 튜브는 평면 압연 스트립으로 시작됩니다. 스트립은 원통형으로 롤 성형되고 고주파 유도 용접 또는 TIG 용접을 사용하여 결합됩니다. 용접된 튜브에는 눈에 보이는 내부 용접 비드와 열 영향부(HAZ)가 있습니다. 이음매 없는 것과 경쟁하기 위해 많은 상점에서는 용접된 튜브를 맨드릴 위에 그립니다. 이 냉간 압연 용접(DOM) 공정 미세 구조를 개선하고 용접 비드를 평평하게 하며 공차를 이음매 없는 수준에 가깝게 만듭니다. 소스를 사용하실 수 있습니다 냉간 인발 용접(DOM) 튜브 까다로운 유압 응용 분야를 위한 EN 10305-2 등급.
초기 재료의 대비는 벽 균일성, 잔류 응력 및 결함 분포의 근본적인 차이점을 설명합니다.
유압 실린더가 0bar에서 350bar까지 순환할 때 튜브 벽은 후프 응력, 축 응력 및 피로 하중을 경험합니다. E355(St52)로 제작된 심리스 튜브는 일반적으로 355MPa의 최소 항복 강도를 제공합니다. 1026 등급의 유사한 용접 튜브는 약 310 MPa(약 12% 더 낮음)를 생성할 수 있습니다.
압력 용량도 같은 이야기를 합니다. 50mm OD × 5mm 벽 튜브에 대한 Barlow의 공식을 사용하면 인장 강도가 600MPa인 이음매 없는 E355 튜브는 1200bar 이상의 파열 압력을 견딜 수 있습니다. 1026(인장 ~440MPa)의 용접 등가물은 880bar 근처에서 파열됩니다. ASME B31.3은 심리스 튜브를 지정합니다. 20~25% 더 높은 허용 작동 압력 동일한 치수와 재질의 용접 튜브보다. 이 마진은 충격 압력이 공칭 정격의 1.5배로 급증하는 이동식 유압 장치에서 중요합니다.
피로 저항은 둘을 더욱 분리시킵니다. 107주기에서 냉간 인발 이음매 없는 튜브의 피로 한계는 일반적으로 동등한 용접 튜브의 피로 한계보다 15~30% 높습니다. 그 이유는 간단합니다. 용접의 HAZ에는 균열 발생 지점 역할을 하는 국부적인 입자 성장, 미세 다공성 및 인장 잔류 응력이 포함되어 있기 때문입니다. 심한 냉간 작업 후 DOM 튜브는 손실된 피로 수명을 상당 부분 회복하지만 주기적인 작업에서 완전히 경화된 이음매 없는 튜브와 거의 일치하지 않습니다.
유압 실린더 씰 성능은 내부 표면 거칠기(Ra)와 직경 공차에 따라 달라집니다. 보어가 거칠거나 크기가 크면 씰 마모와 내부 누출이 가속화됩니다. 숫자를 보면 선택이 명확해집니다.
| 튜브형 | ID 거칠기(Ra) | 일반적인 공차 |
|---|---|---|
| 원활한 냉간 압연 | 0.8~1.6μm | H8 – H9 |
| 용접(ERW 용접 그대로) | 3.2~6.3μm | H11 – H12 |
| DOM(냉간 인발 용접) | 0.4~0.8μm | H8 – H9 |
| 매끄러운 연마 | 0.2~0.4μm | H8 (0.025mm 이내) |
Ra 6.3 µm의 원시 용접 튜브는 산업용 실린더의 폴리우레탄 U컵 씰을 통과합니다. Ra 1.2 µm의 냉간 인발 이음매 없는 튜브도 성능이 좋지만 서보 유압 실린더와 같이 미러 보어가 필요한 응용 분야에서는 Ra 0.4 µm 이하의 연마된 SRB 튜브 씰 수명을 30~50% 직접 연장합니다. 완성된 예제를 볼 수 있습니다. 거울 같은 ID 마감 처리된 연마된 SRB 튜브 고주기 유압 실린더에 적합합니다.
관용도 마찬가지로 중요합니다. H8 보어(50mm ID의 경우 ±0.039mm)는 씰의 돌출 간격을 일관되게 유지합니다. H11 튜브(±0.160mm)를 사용하면 씰 립이 압력을 받아 돌출되어 블로우바이 오류가 발생할 수 있습니다. 공압 또는 저압 유압 시스템(< 100bar)의 경우 H9–H11이 허용됩니다. 200bar를 초과하면 H8이 필수가 됩니다.
물(물-글리콜, 인산염 에스테르 또는 오염된 미네랄 오일)을 포함하는 유압유는 부식 세포를 생성합니다. 용접 이음매는 영구적인 핫스팟입니다. 용접 중에 망간과 실리콘이 분리되어 용접 금속과 모재 사이에 마이크로 갈바닉 커플이 생성됩니다. 열 영향을 받는 부분은 또한 응력 부식 균열을 촉진하는 인장 잔류 응력을 유지합니다.
독립적인 침지 테스트에서는 35°C의 5% NaCl 용액에서 1026 튜브의 용접 영역이 48시간 이내에 공식 개시를 나타내는 반면, 유사한 화학 물질의 모재와 이음매 없는 튜브는 며칠 동안 더 오랫동안 비활성 상태를 유지하는 것으로 나타났습니다. 구성상의 불연속성이 없는 이음매 없는 튜브는 벽 전체에 걸쳐 균일한 내식성을 제공합니다. 제철소 유압장치에 인산염 에스테르 유체가 필요한 설계에서는 심리스(seamless)가 표준 권장 사항입니다. 약간 부식성이 있는 용접 튜브의 경우 전체 몸체 광택 어닐링 또는 얇은 니켈-크롬 코팅으로 약점을 가릴 수 있지만 근본 원인을 제거할 수는 없습니다.
조달 비용만으로는 오해를 불러일으킬 수 있습니다. 표준 재고 크기의 용접 ERW 튜브(EN 10305-2, E235) 비용은 동일한 치수의 냉간 인발 이음매 없는 튜브(EN 10305-1, E355)의 약 60-70%입니다. DOM 튜브는 심리스 가격의 약 80~90% 수준입니다. 그러나 유압 실린더 공장에서는 거의 항상 호닝이나 스카이브 롤러 버니싱을 추가합니다. 일반적으로 직경이 0.3~0.5mm인 호닝 여유로 인해 원시 튜브 벽이 너무 가변적일 경우 비용 이점이 사라집니다. H11 공차가 있는 용접 튜브에는 추가 호닝 패스가 필요할 수 있으며 이로 인해 시간과 공구 수명이 소모됩니다.
리드 타임은 비슷한 패턴을 따릅니다. ERW 용접 튜브 재고는 며칠 만에 배송되는 반면, 냉간 압연 이음매 없는 튜브는 비표준 치수의 경우 3~6주가 소요되는 경우가 많습니다. DOM 튜브 블렌드는 정밀하게 가용성을 제공하며 대개 2~4주 내에 제공됩니다. 실제 TCO 방정식의 무게 가공 스크랩 감소, 씰 마모 감소, 평균 고장 간격 연장 . 연중무휴 24시간 작동하는 중요한 메인 리프트 실린더의 경우 첫 번째 유지 관리 주기 내에 원활한 프리미엄이 회수됩니다.
알려진 재료 표준에 연결하지 않고 튜브를 선택하면 공급망 혼란이 발생합니다. 아래 표에는 유압 실린더 튜브의 관리 사양에 대한 가장 일반적인 등급이 나와 있습니다.
| 재료 등급 | 유형 | 주요표준 | 항복 강도(최소) |
|---|---|---|---|
| E355 / St52 | 원활한 냉간 압연 | EN 10305-1, ASTM A519 | 355MPa |
| 27SiMn / 20MnV6 | 원활한 냉간 압연 | GB/T 17396, ASTM A519 | 835MPa(Q&T) |
| 4130 (AISI) | 원활한 냉간 압연 | ASTM A519 | 460MPa |
| E235 / 1026 | 용접 및 DOM | EN 10305-2, ASTM A513 | 235~310MPa |
| E355 / St52 | 용접 및 DOM | EN 10305-2 | 355MPa |
고압 이동식 및 산업용 실린더의 경우, E355 등급의 냉간 압연 이음매 없는 유압 튜빙 최대 350bar의 대부분의 응용 분야를 포괄합니다. 광산 소품과 같이 극도의 인성 또는 내마모성이 필요한 경우 27SiMn 담금질 및 템퍼링 이음매 없는 튜브가 선택됩니다. 용접 DOM 형태의 동일한 E355 등급은 EN 10305-2를 충족하며 예산 민감도가 높은 중압 실린더에 적합합니다.
설계 매개변수가 완벽하게 일치하는 경우는 거의 없습니다. 실린더의 최대 작동 압력과 필요한 내경 공차를 기준으로 아래 매트릭스를 1차 통과 필터로 사용하십시오.
| 작동 압력 | 필수 ID 허용 한도 | 추천 튜브 | 일반 등급 |
|---|---|---|---|
| < 20MPa(150bar) | H11 – H9 | 용접된 ERW 또는 DOM | E235, 1026 |
| 20~35MPa(150~350bar) | H9 – H8 | DOM(냉간 인발 용접) or Seamless | E355, St52 |
| > 35MPa(350bar) | H8 – H7 | 원활한 냉간 압연 & Honed | E355, 27SiMn, 4130 |
| 수분을 함유한 유체 | H9 – H8 | 원활한 (선호) | E355, 316L(스테인리스) |
매트릭스는 절대적이지 않습니다. 측면 하중이 심한 250bar 실린더는 DOM이 명목상 압력 등급을 충족하더라도 타원성과 피로가 중요하기 때문에 이음매 없는 연마된 튜브의 이점을 누릴 수 있습니다. 마찬가지로, 대량 생산되는 저압 조향 실린더는 H9에 대한 포스트 호닝이 포함된 ERW 용접 튜브를 사용할 수 있으므로 신뢰성을 저하시키지 않고 재료 비용을 절감할 수 있습니다. 유압유가 오일 기반이고 물 오염이 제어되는 경우 DOM 튜브는 많은 중급 응용 분야에 정밀성과 비용 측면에서 최적의 위치를 제공합니다.
심리스 튜브는 350bar 이상 또는 부식성 환경에서 작동하는 유압 실린더에 대한 안전한 선택입니다. DOM 용접 튜브는 공차와 비용이 동일하게 고려되는 중간 압력 설계의 격차를 줄여줍니다. 선택 매트릭스로 시작한 다음 목표 Ra, 공차 등급 및 재료 표준을 정의하십시오. 데이터 기반 사양은 DOM이 수행할 때 원활하게 하기 위해 초과 비용을 지불하거나 용접 튜브를 조기에 실패하도록 과소 사양하는 것을 제거합니다.
비교에서 조달로 이동하려면 실린더 보어 크기, 작동 압력 및 유체 유형을 제공하십시오. 그런 다음 공급업체는 올바른 재료와 표준을 갖춘 완전한 연마 튜브 패키지 또는 즉시 조립 가능한 배럴을 제안할 수 있습니다.

냉간 인발 용접 강철 튜브(CDW) – DIN 2393 | ASTM A513(ST37-2, ST52-3) 유압, 자동차 및 산업 응용...

당사의 피스톤 로드는 고강도 강철(45# / 4130)로 정밀하게 제조되었으며 유도 경화 후 경질 크롬 도금을 거쳐 다음과 같은 기능을 제...
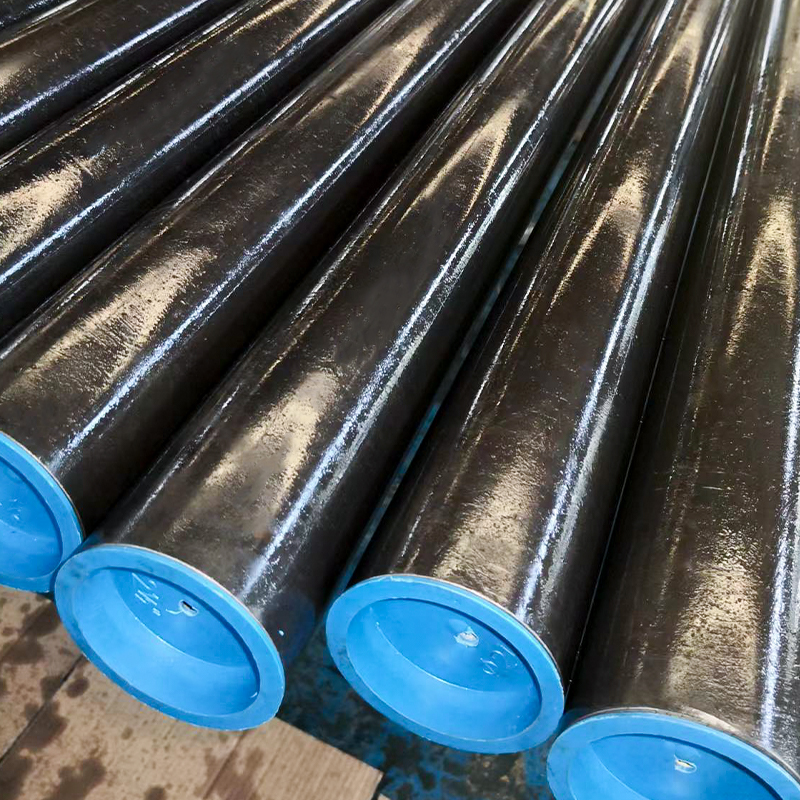
당사의 유압 실린더 튜브는 EN 10305-1 E355에 따라 냉간 인발 이음매 없는 강철로 제작됩니다. 정밀 호닝 또는 SRB(수퍼피니싱...
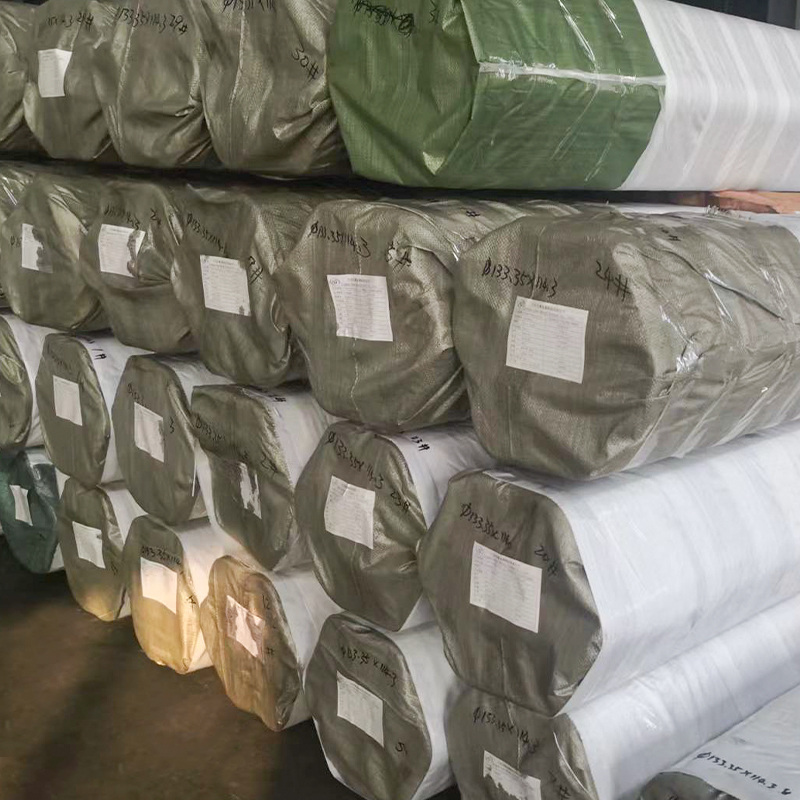
당사의 유압 실린더 튜브(CDW)는 EN 10305-2 E355에 따라 생산되며, 정확도, 표면 마감 및 기계적 특성을 개선하기 위해 더욱...
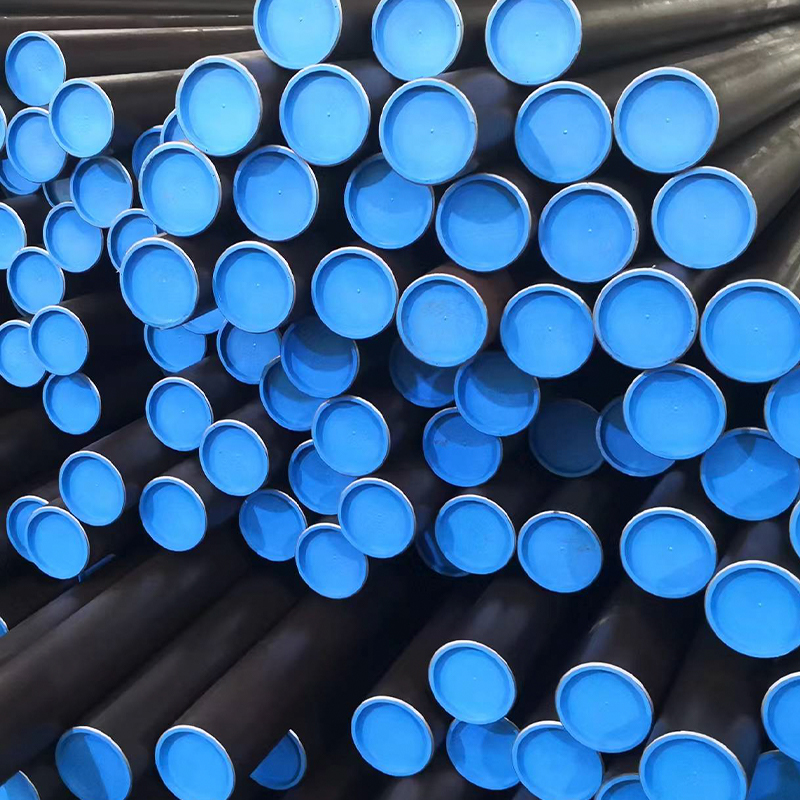
ASTM A519 유압 실린더 튜브는 냉간 인발 이음매 없는(CDS) 강관을 사용하여 정밀하게 제조되어 우수한 기계적 강도, 치수 정확도 ...
당사의 유압 실린더 튜브 – ASTM A513 ST52 냉간 인발 용접(CDW)은 높은 정밀도, 신뢰성 및 비용 효율성의 균형을 제공하도록...


